东莞市松良塑胶制品有限公司注塑制品定制流程与工艺参数解析
📅 2026-10-19
🔖 东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件
不少客户在询价阶段都会问同一个问题:同样的塑胶外壳图纸,为什么不同注塑厂报出的模具费和单件价能相差30%以上?答案往往不在报价单本身,而在于定制流程是否闭环、工艺参数是否被真正管控。东莞市松良塑胶制品有限公司在塑胶配件加工与塑料零部件制造中,把流程拆成可验证的节点,让价格差异有据可查。
从图纸到模具:前段流程决定成本下限
注塑制品定制的隐性成本,大多埋在开模前的评审环节。壁厚过渡是否均匀、脱模斜度是否足够、浇口位置会不会留下熔接痕——这些问题在T0试模前发现,改的是图纸;在量产时发现,改的就是模具和交期。松良的工程团队在DFM评审阶段会输出模流分析报告,重点看填充末端压力与气穴位置,而不是凭经验拍板。
关键工艺参数的管控逻辑
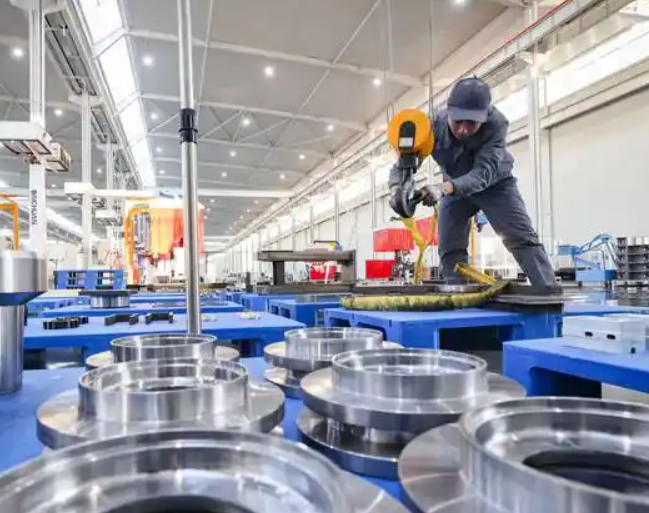
以常见的ABS塑胶外壳定制为例,料筒温度通常控制在220–250℃,模温60–80℃,注射压力60–100MPa区间。参数不是抄来的,而是随壁厚和流长比调整:薄壁件提高射速防止缺胶,厚壁件降低保压压力避免内应力集中。工业塑胶件对尺寸稳定性要求高时,保压时间往往要占到冷却时间的20%–30%。
- 温度:料筒分段控温,喷嘴温度略低于前段,减少流涎
- 压力:注射压力与保压压力分开设定,保压采用多级递减
- 时间:冷却时间按壁厚估算,通常为壁厚(mm)×(2–3)秒
过程对比:参数受控与不受控的差距
同样一套模具,参数漂移带来的后果很直接:尺寸公差从±0.05mm放宽到±0.15mm,装配段就会频繁修配。东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件——这些品类的共同点是对批次一致性敏感,因此松良在首件确认后锁定工艺卡,换料换色时重新做首件,而不是沿用旧参数硬套。
给采购方的建议很实际:询价时要求对方提供模流分析结论和工艺卡模板,比单纯比价更能看出加工方的技术底子。定制流程透明、参数可追溯,才是塑胶配件加工长期稳定的前提。