东莞市松良塑胶制品有限公司注塑制品定制流程与质量管控解析
📅 2026-10-08
🔖 东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件
在工业制造领域,塑胶配件的品质波动往往源于模具设计与注塑工艺的脱节。不少采购方反馈,同一套图纸在不同供应商处打样,装配公差能相差0.3mm以上。东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件——这五项核心能力背后,是对定制流程每个节点的量化管控。
一、从DFM到T1样件:定制流程的关键卡点
许多注塑制品项目在开模后才暴露缩水率取值不当的问题。松良塑胶在接单初期即介入DFM分析,针对塑胶外壳定制中常见的壁厚不均、加强筋根部应力集中等结构,提前输出改进建议。
- 模具流道平衡校验:针对多腔模,通过Moldflow模拟填充末端压差,确保各腔重量偏差≤2%
- 冷却水路排布:对工业塑胶件中厚壁区域,采用隔水片或铍铜镶件加速冷却,成型周期可压缩12%-18%
- 首件全尺寸报告:涵盖关键配合位、装配柱位及外观面,附实测数据与公差带对比
二、质量管控:从原料到出货的闭环
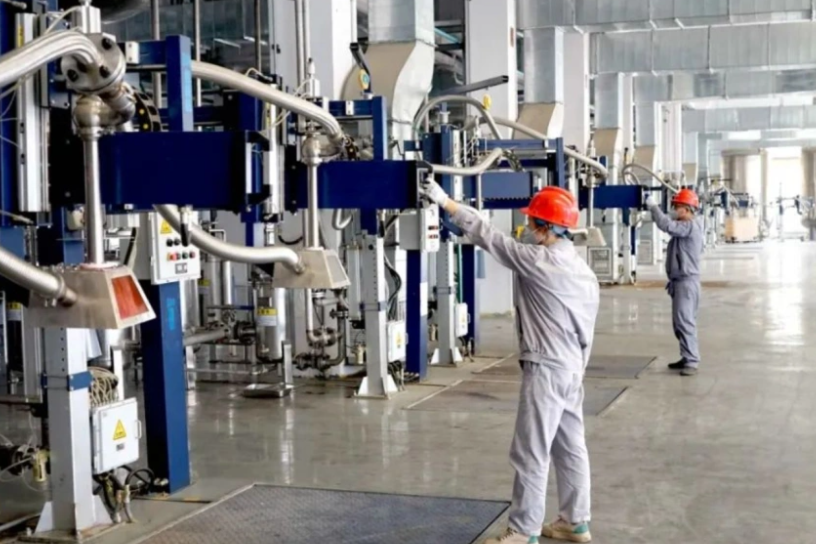
塑料零部件的批次稳定性,七成取决于原料干燥与螺杆温度曲线。松良塑胶对PC、PA+GF等吸湿性材料执行除湿干燥机在线监控,露点温度控制在-20℃以下。注塑制品生产过程中,每2小时抽检一次重量与关键尺寸,使用SPC系统记录CPK值。
对比普通代工厂仅做外观目检的做法,我们增加了三坐标测量仪(CMM)对塑胶配件加工中的异形曲面进行点云比对,尤其适用于汽车内饰件与医疗设备外壳的轮廓度验证。
常见质量风险与应对
- 熔接线强度不足:调整浇口位置或提高模温,使熔接线位移至非受力区
- 顶白与拉伤:优化顶出平衡与脱模斜度,对深腔件采用气辅顶出
- 尺寸漂移:每500模次复检模具磨损量,建立预防性维护台账
若您正在寻找具备过程数据追溯能力的注塑合作伙伴,东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件——欢迎带图询价,我们将在24小时内反馈DFM建议与初步报价。