东莞市松良塑胶制品有限公司注塑制品定制流程与质量管控要点解析
📅 2026-10-07
🔖 东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件
东莞市松良塑胶制品有限公司深耕注塑行业十余年,针对塑胶配件加工、塑料零部件及工业塑胶件的定制需求,已形成一套标准化的作业流程。以下从模具评审到出货检验,拆解关键控制节点。
一、定制流程:从需求到量产的四道关口
客户提供3D图纸或样件后,我们的工程团队会在24小时内完成DFM报告,重点核查壁厚均匀性、脱模斜度及进胶点位置。塑胶外壳定制尤其依赖前期模流分析,避免熔接痕出现在外观面。
- 模具开发:采用P20或718H钢材,型腔精度控制在±0.02mm以内
- 试模验证:首件需通过FAI全尺寸报告,并附带工艺参数记录表
- 小批量试产:连续生产300模,统计重量重复性偏差≤0.5%
- 量产放行:CPK值达到1.33以上方可转入正式订单
二、质量管控的三个核心维度
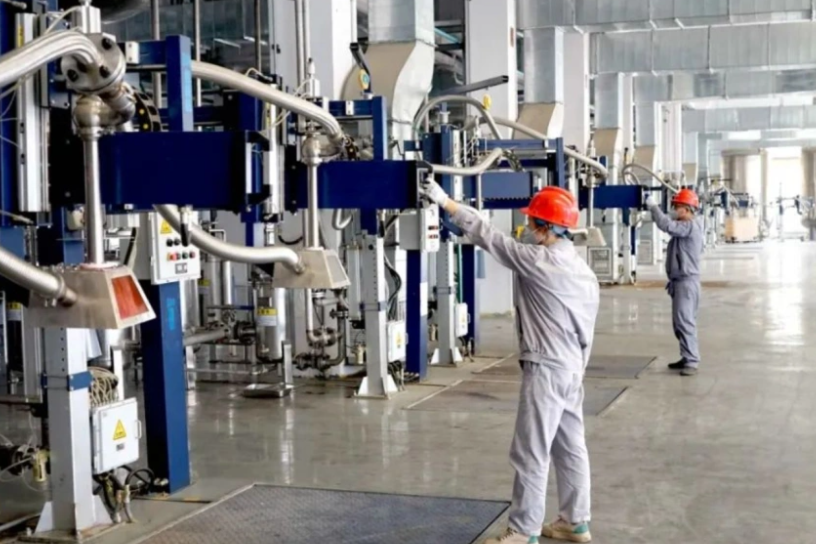
注塑制品的稳定性取决于设备、材料与工艺的匹配度。我们配置了海天MA系列注塑机,锁模力从80吨到650吨,覆盖小型精密塑料零部件到中型工业塑胶件的生产区间。
尺寸管控:每2小时抽检一次关键尺寸,使用三次元测量仪对塑胶外壳定制的装配位进行全检。对于有配合要求的塑胶配件加工,额外增加螺纹规与塞规检测。
外观标准:依据客户签样的限度样板,在D65标准光源下检验色差(ΔE≤1.0)及缩水、银纹等缺陷。透明件需额外检查透光率与双折射现象。
材料追溯:每批次塑料零部件均保留原料物性表与烘干记录,PC料烘干温度严格控制在120℃±5℃,避免水解导致强度下降。
三、案例:某工业控制器外壳的改善过程
去年承接一款工业塑胶件订单,原模具因浇口位置不当导致翘曲达0.8mm。我们调整了冷却水路布局,将前后模温差从15℃缩小至5℃,并在保压阶段采用多级压力控制。三次试模后,平面度稳定在0.15mm以内,装配一次性通过率达99.6%。
东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件——从图纸评审到出货,每个环节都有可追溯的数据记录。定制注塑件的品质不是检出来的,而是靠流程设计和过程纪律做出来的。